Pengelasan Jahitan Pinggul dan Panjang Plat: Pemegang, Sandaran, dan Kawalan Herotan
News Details
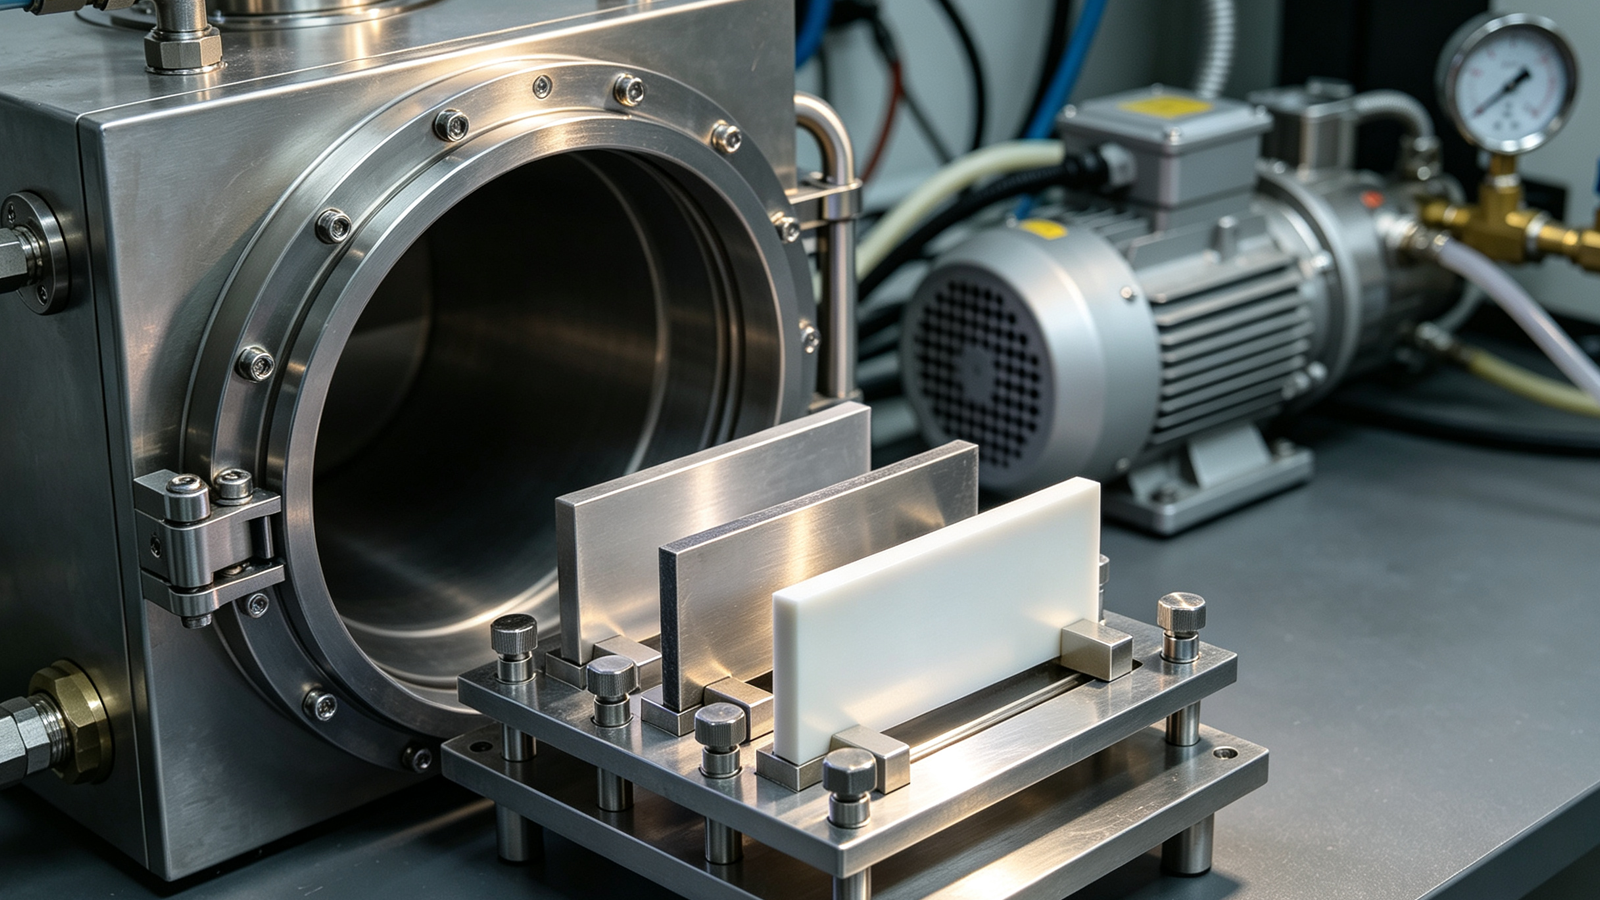
Penyambungan kepingan logam rata atau silinder logam kepingan panjang memerlukan haba yang kuat. Tetapi apabila haba tinggi bertemu dengan logam rata, bahagian cenderung melengkung, memutar, dan bengkok. Dalam pembuatan industri, mengawal haba dan mengekalkan bentuk adalah penting untuk kecekapan pengeluaran dan ketahanan produk.
Mencapai kimpalan yang rata, licin, dan kuat memerlukan reka bentuk peralatan yang betul. Dengan menggabungkanpengimpal jahitan membujuryang boleh dipercayai, kelengkapan penekan khusus, dan alatan sandaran tembaga, pengeluar boleh menghapuskan kesilapan penjajaran sambungan dan herotan haba sepenuhnya.
Punca Asal Herotan Kimpalan
Logam mengembang apabila dipanaskan dan mengecut apabila sejuk. Semasa kimpalan sentuhan plat, pemanasan tidak sekata ini mencipta tegasan terma yang menarik logam keluar dari penjajaran. Jika tegasan ini tidak diurus, keseluruhan komponen akan kehilangan integriti struktur dan toleransi dimensi.
Terdapat tiga jenis utama herotan kimpalan:
-
Herotan Sudut: Kepingan logam mengangkat di tepi, membentuk bentuk V sepanjang garis sambungan.
-
Pengecutan Membujur:Jahitan kimpalan mengecut sepanjang panjangnya, menyebabkan lenturan pada logam kepingan nipis.
-
Pengecutan Melintang: Kepingan menarik ke arah satu sama lain merentasi jahitan, menyempitkan jurang secara tidak sekata.
Tanpa sekatan mekanikal, walaupun anjakan terma yang sedikit boleh merosakkan panel kepingan besar, bekas tekanan, tangki bahan api, atau paip struktur.
Pengapit Kelengkapan: Mengamankan Logam di Tempat
Untuk mengawal pergerakan terma, jentera jahitan automatik menggunakan sistem pengapit berkuasa tinggi. Bank pengapit pneumatik gaya jari menjajarkan tepi logam rata terhadap katil tegar. Sistem ini menggunakan setup penahan dari atas ke bawah untuk mengekalkan kestabilan bahagian semasa kimpalan haba tinggi.
Pembentukan pengapit berfungsi dalam konfigurasi lapisan dari atas ke bawah:
-
Tahap Atas: Bank jari pneumatik bebas menekan dengan kuat di kedua-dua belah jahitan.
-
Tahap Tengah: Kepingan kerja kiri dan kanan dipegang sepenuhnya rata, bertemu rapat di garis sambungan pusat.
-
Tahap Bawah: Bar sandaran tembaga disejukkan air diletakkan terus di bawah sambungan, menyokong logam dan menyerap haba berlebihan.
Jari pengapit individu ini menggunakan tekanan ke bawah seragam berhampiran garis kimpalan. Setup ini menghalang kepingan logam daripada lentur atau melengkung ke atas sambil menampung pengembangan membujur semula jadi apabila obor bergerak sepanjang jahitan.
Bar Sandaran dan Pembentukan Belakang Kimpalan Satu Sisi
Mencapai kimpalan penembusan penuh pada plat tebal atau kepingan nipis selalunya memerlukan kimpalan dua sisi, yang meningkatkan kos tenaga kerja dan memanjangkan masa kitaran. Menggunakanmesin kimpalan sentuhan platkhusus yang dipadankan dengan bar sandaran tembaga sejuk membolehkanpembentukan belakang kimpalan satu sisi.
Bar tembaga diletakkan terus di bawah garis sambungan dan memenuhi tiga peranan kritikal:
-
Pengekstrakan Haba: Kekonduksian terma tinggi menyejukkan zon terjejas haba dengan cepat, meminimumkan pengembangan dan mengurangkan herotan struktur.
-
Sokongan Logam Cair: Ia menahan kolam kimpalan cecair di tempat, membentuk manik licin dan seragam di bahagian belakang tanpa terbakar lalui.
-
Aliran Gas Pelindung: Saluran gas dalaman menyampaikan gas pengepurasan terus ke akar, melindungi belakang kimpalan daripada pengoksidaan dan liang.
Menggunakan jalur sandaran tembaga yang direka bentuk dengan baik memberikan pengeluar penembusan konsisten dan kemasan permukaan licin pada kedua-dua belah plat dalam satu laluan kimpalan.
Kawalan Terma Lanjutan dan Pengendalian Selepas Kimpalan
Walaupun dengan kelengkapan berat, kawalan haba memerlukan penalaan halus semasa proses kimpalan. Sistem automatik menyesuaikan kelajuan perjalanan, voltan, dan kelajuan suapan wayar untuk mengimbangi penembusan dan input haba.
Selain penyejukan air di dalam bar sandaran, setup lanjutan menggunakan kaedah penyejukan sekunder:
-
Kelajuan Perjalanan Terkawal: Kelajuan kimpalan yang tinggi mengurangkan jumlah input haba ke dalam logam induk, mengehadkan pengembangan keseluruhan.
-
Had Suhu Antara Laluan: Setup kimpalan berbilang laluan membenarkan logam sejuk antara laluan untuk mengelakkan pengumpulan terma berlebihan.
-
Gas Pelindung Mengikuti: Cawan gas lanjutan melindungi logam panas daripada pendedahan udara semasa menyejuk, memastikan kimpalan bersih.
Pengurusan suhu yang betul mengurangkan tegasan mekanikal dalaman, menghapuskan keperluan untuk penyelarasan selepas kimpalan yang mahal.
Kejuruteraan Penyelesaian Automatik Kimpalan Lengkap
Setiap baris pembuatan menghadapi cabaran unik, daripada ketebalan bahan yang berbeza hingga susun atur lantai kilang yang kompleks. Bekerja denganpengeluar mesin kimpalan tersuaiyang berpengalaman memastikan tekanan kelengkapan, kelajuan perjalanan obor, dan geometri sandaran dibina khusus untuk jenis dan julat ketebalan bahan anda.
Berkongsi denganintegrator sistem kimpalan Chinayang terbukti seperti Juchuang memberikan pengeluar akses kepada jentera jahitan membujur automatik sepenuhnya. Setup bersepadu ini memadankan gerabak kereta obor ketepatan dengan katil pengapit automatik untuk menyampaikan kimpalan bebas herotan, berkualiti tinggi, dan boleh diulang dalam larian pengeluaran volum tinggi.


